


Informacje zwrotne

Autor: FTM
Date: Sep 22, 2026
Jak odlewać metal: przewodnik krok po kroku dotyczący procesów, metod i wskazówek
Odlewanie metalu jest jedną z najstarszych umiejętności produkcyjnych na świecie i nadal jest jedną z najbardziej przydatnych. Od korpusów zaworów i wirników pomp po przekładnie rolnicze i zęby łyżek koparki – tysiące części przemysłowych rozpoczyna życie w postaci wlania stopionego metalu do starannie ukształtowanej formy. Od 2003 roku produkujemy niestandardowe odlewy i odkuwki w naszej fabryce w Ningbo w Chinach. W tym przewodniku wyjaśnimy krok po kroku, jak odlewać metal — te same podstawy, które nasi inżynierowie stosują każdego dnia, napisane prostym językiem.
Co to znaczy odlewać metal?
Odlewanie metali to proces topienia metalu do stanu ciekłego, wlewania go do pustej formy, która przenosi negatywowy kształt gotowej części, i pozwala na jej ostygnięcie i zestalenie. Po stwardnieniu metalu formę otwiera się lub rozbija, a odlew oczyszcza się, w razie potrzeby poddaje obróbce cieplnej, poddaje obróbce mechanicznej i sprawdza.
Odlewanie jest cenione, ponieważ pozwala uzyskać kształty, których obróbka z litego pręta byłaby trudna, powolna lub nieekonomiczna. Pojedynczy odlew może łączyć kołnierze, występy, wewnętrzne kanały i szerokie krzywizny, które w przeciwnym razie musiałyby być zespawane z kilku części. Działa również z szeroką gamą stopów — żelazem, stalą węglową, stalą stopową, stalą nierdzewną, aluminium, mosiądzem i brązem — i umożliwia ekonomiczne skalowanie od kilku prototypów do setek tysięcy części.
Wybór odpowiedniego procesu odlewania
Przed stopieniem metalu najważniejszą decyzją jest wybór procesu odlewania pasującego do danej części, objętości i budżetu. Trzy metody, które stosujemy najczęściej, to odlewanie piaskowe, odlewanie metodą traconą i odlewanie ciśnieniowe, a każda z nich ma inny najlepszy punkt:
| Proces | Najlepiej nadaje się do | Wykończenie powierzchni i precyzja | Względny koszt oprzyrządowania |
|---|---|---|---|
| Odlewanie piasku | Duże, ciężkie lub o małej i średniej objętości części z żelaza, stali i aluminium | Dobrze | Niski |
| Casting inwestycyjny | Złożone, precyzyjne części ze stali, stali nierdzewnej i stopów | Znakomicie | Średni |
| Odlewanie ciśnieniowe | Mniejsze części w dużych ilościach z aluminium, cynku i mosiądzu | Znakomicie | Wysoka |
Z reguły należy wybierać odlewy piaskowe w przypadku większych części i umiarkowanych objętości, odlewy metodą traconą, gdy wymagana jest geometria i precyzja, oraz odlewy ciśnieniowe, gdy potrzebne są bardzo duże ilości mniejszych elementów nieżelaznych.
Jak odlewać metal, krok po kroku
Krok 1: Utwórz projekt i wzór
Każdy casting rozpoczyna się od rysunku lub modelu 3D. Na podstawie tego projektu odlewnia tworzy wzór: fizyczną replikę części, celowo nieco powiększoną, aby skompensować skurcz metalu podczas chłodzenia i pozostawić naddatek na obróbkę na krytycznych powierzchniach. W przypadku odlewania w piasku wzór jest zwykle wykonany z drewna, żywicy lub metalu; w odlewaniu metodą traconego wosku jest to replika wosku wtryskiwana do aluminiowej matrycy. Właściwe wykorzystanie tych naddatków jest tym, co naprawdę pokazuje lata doświadczenia odlewniczego.
Krok 2: Wybierz metal
Wybrany stop określa wytrzymałość, odporność na zużycie, odporność na korozję, wagę, obrabialność i koszt. Żeliwo szare tłumi wibracje, co pasuje do części silnika; stal nierdzewna jest odporna na korozję w środowiskach morskich i z płynami; stale stopowe, takie jak 42CrMo, przenoszą duże, powtarzające się obciążenia w przekładniach i wałach. Zawsze dopasowuj metal do warunków pracy części, a nie wyłącznie do ceny.
Krok 3: Zbuduj formę
Podczas odlewania piasku przygotowany piasek jest zagęszczany wokół modelu w kolbie. Wzór jest usuwany, pozostawiając wnękę, i dodawane są kanały zwane przewężkami i pionami, aby dostarczać stopiony metal i zasilać odlew podczas jego kurczenia się. Podczas odlewania metodą traconego wosku modele są montowane na drzewie, wielokrotnie pokrywane zawiesiną ceramiczną, aż uformuje się twarda skorupa, a następnie podgrzewane w celu stopienia wosku. W przypadku odlewania ciśnieniowego forma jest precyzyjnie obrobioną stalową matrycą zbudowaną tak, aby przetrwać dziesiątki tysięcy strzałów.
Krok 4: Rozpuść i zalej
Metal topi się w piecu indukcyjnym lub tyglu do ściśle kontrolowanej temperatury. Ma to większe znaczenie, niż oczekują początkujący: metal wylany zbyt chłodno może zamarznąć, zanim wypełni formę, powodując błędy w przepływie i zimne zamknięcia, podczas gdy przegrzany metal pochłania gaz i może spalić się na formach piaskowych. Sam wylew powinien być równomierny i ciągły, bez turbulencji, tak aby żużel i powietrze nie przedostawały się do odlewu.
Krok 5: Ochłodź, potrząśnij i zakończ
Po wylaniu metal twardnieje od zewnątrz do wewnątrz, a szybkość chłodzenia wpływa na ostateczną strukturę ziaren i wytrzymałość. Po ostygnięciu odlewy piaskowe wytrząsa się z form, natomiast odlewy metodą traconą uwalnia się poprzez wyłamanie otoczki ceramicznej. Bramy i piony są odcinane, powierzchnia jest czyszczona przez śrutowanie, a część może zostać poddana obróbce cieplnej, obróbce CNC o krytycznych wymiarach i obróbce powierzchni, takiej jak malowanie, powlekanie lub polerowanie przed końcową kontrolą.
Bliższe spojrzenie na trzy główne metody
Odlewanie piasku
Odlewanie piaskowe to najważniejszy element tej branży. Materiał formy jest niedrogi, koszty oprzyrządowania pozostają niskie, a w procesie wykorzystywane są części o masie od kilkuset gramów do kilku ton. Typowe produkty obejmują korpusy cylindrów, wały kołnierzowe, części silników, połączenia rurowe i sprzęt morski. W naszym przewodniku szczegółowo opisujemy przepływ pracy jak działa odlewanie w piasku , w tym wpływ różnych systemów piasku na ostateczną powierzchnię.
 Elementy cylindrów hydraulicznych odlewanych z piasku Półfabrykat cylindra hydraulicznego odlewany w piasku, odpowiedni do obróbki wykańczającej otworów, powierzchni czołowych i gwintów. Ponieważ odlewanie piaskowe umożliwia obróbkę dużych części przy niskich kosztach oprzyrządowania, jest to praktyczna metoda w przypadku korpusów cylindrów stosowanych w ciężkim sprzęcie i maszynach przemysłowych. Zobacz produkt →
Części takie jak te są odlewane jako surowe półfabrykaty, a następnie poddawane obróbce końcowej, tak aby otwory, powierzchnie czołowe i gwinty spełniały wąskie tolerancje.
Casting inwestycyjny
Odlewanie metodą traconego wosku, znane również jako odlewanie metodą traconego wosku, zapewnia najdrobniejsze szczegóły i najwęższe tolerancje ze wszystkich trzech, często ograniczając lub nawet eliminując obróbkę. Jest to naturalny wybór do skomplikowanych części o cienkich ściankach i gładkich powierzchniach: elementów pomp, złączy stalowych, żelaznych przekładni, sprzętu kolejowego i precyzyjnych części maszyn. Ponieważ każdy wzór woskowy jest zużywany do wykonania jednej muszli, koszt jednostkowy jest wyższy, ale oszczędności w obróbce mogą z nawiązką to zrekompensować.
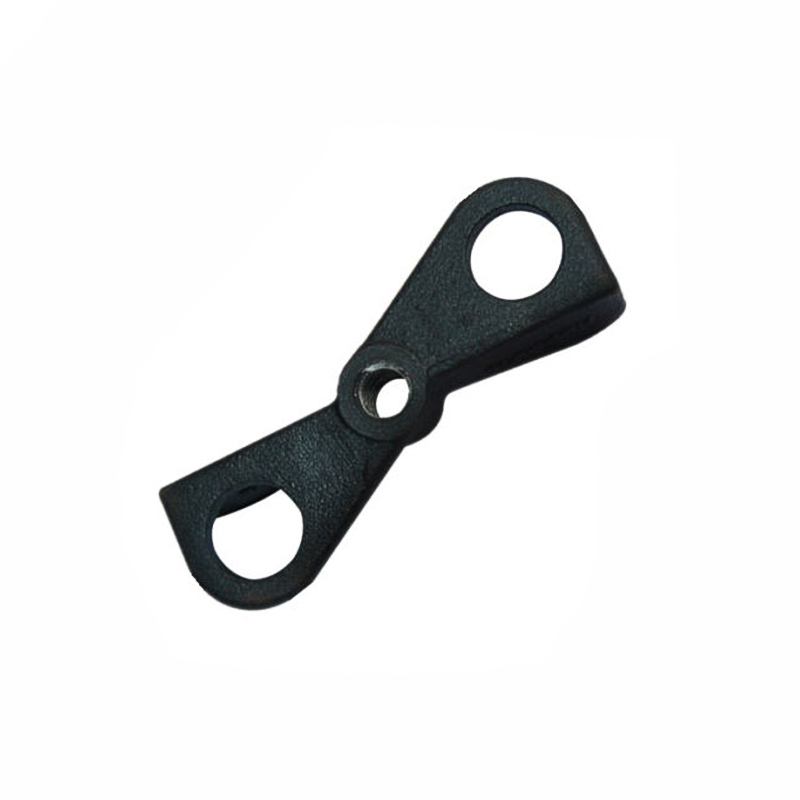 Precyzyjne części odlewane metodą traconą Odlewy metodą traconego wosku charakteryzujące się drobnymi szczegółami, wąskimi tolerancjami i gładkimi powierzchniami po odlewie w przypadku złożonych części cienkościennych. Podążając za przeglądem odlewów piaskowych, ten przykład pokazuje, gdzie koszt jednostkowy jest równoważony przez zmniejszoną obróbkę. Zobacz produkt →
Odlewanie ciśnieniowe
Odlewanie ciśnieniowe polega na wtryskiwaniu stopionego metalu nieżelaznego – zwykle aluminium, cynku lub mosiądzu – do matrycy ze stali hartowanej pod wysokim ciśnieniem. Każdy strzał trwa tylko sekundy, a powstałe części są gęste, spójne wymiarowo i czyste jak odlew. Ponieważ matryce są kosztowne, ekonomia preferuje duże ilości; nasze prace związane z odlewaniem ciśnieniowym mosiądzu obejmują zarówno elementy dekoracyjne, jak i precyzyjne elementy funkcjonalne wykończone obróbką CNC.
Kontrola jakości: tam, gdzie powstają dobre odlewy
Odlewanie metalu to tylko połowa sukcesu; kontrolowanie usterek to obszar, na którym doświadczony odlewnia zarabia na życie. Do najczęstszych wad odlewów i ich najczęstszych przyczyn należą:
- Porowatość — puste przestrzenie gazowe lub skurczowe, zwykle związane z praktyką topienia, konstrukcją wlewu lub niewystarczającym zasilaniem
- Zamknięcia na zimno i nieprawidłowe przebiegi — czoło metalu zamarza przed wypełnieniem formy, często spowodowane niską temperaturą zalewania lub cienkimi przekrojami
- Wtrącenia piasku i żużla – obcy materiał osadzony w odlewie, kontrolowany poprzez jakość piasku i równomierne zalewanie
- Zniekształcenie wymiarowe — spowodowane nieprawidłowym naddatkiem skurczu lub utwierdzeniem podczas chłodzenia
Działamy w oparciu o system zapewnienia jakości oparty na normie ISO9001, sprawdzając odlewy pod kątem składu chemicznego stopu poprzez kontrolę wymiarową i obróbkę powierzchni, tak aby problemy były wychwytywane w odlewni, a nie na linii montażowej klienta.
Od warsztatu do fabryki: odlewanie na skalę produkcyjną
Dla hobbysty odlewanie małej części aluminiowej w domu może być satysfakcjonującym projektem weekendowym. W przypadku elementu przenoszącego obciążenia, uszczelniającego płyn pod ciśnieniem lub utrzymującego pracę maszyn produkcyjnych, odlewanie przemysłowe jest znacznie bardziej wymagającą dyscypliną – obejmującą metalurgię, inżynierię form, obróbkę cieplną i precyzyjną obróbkę skrawaniem.
Właśnie na tej kombinacji zbudowaliśmy naszą działalność. Jako producent niestandardowych odlewów i odkuwek, w jednym miejscu zabieramy klientów od rysunku do gotowej części: odlewy piaskowe i odlewy metodą traconego stopu stali, żelaza, aluminium i mosiądzu; kucie matrycowe elementów o dużej wytrzymałości; oraz obróbka CNC, malowanie i powlekanie wykonywane we własnym zakresie. Typowym przykładem jest nasza produkcja części zaworów, w ramach której korpusy zaworów odlewane w piasku są precyzyjnie obrabiane, dzięki czemu zapewniają niezawodne osadzenie i uszczelnienie w układach płynowych.
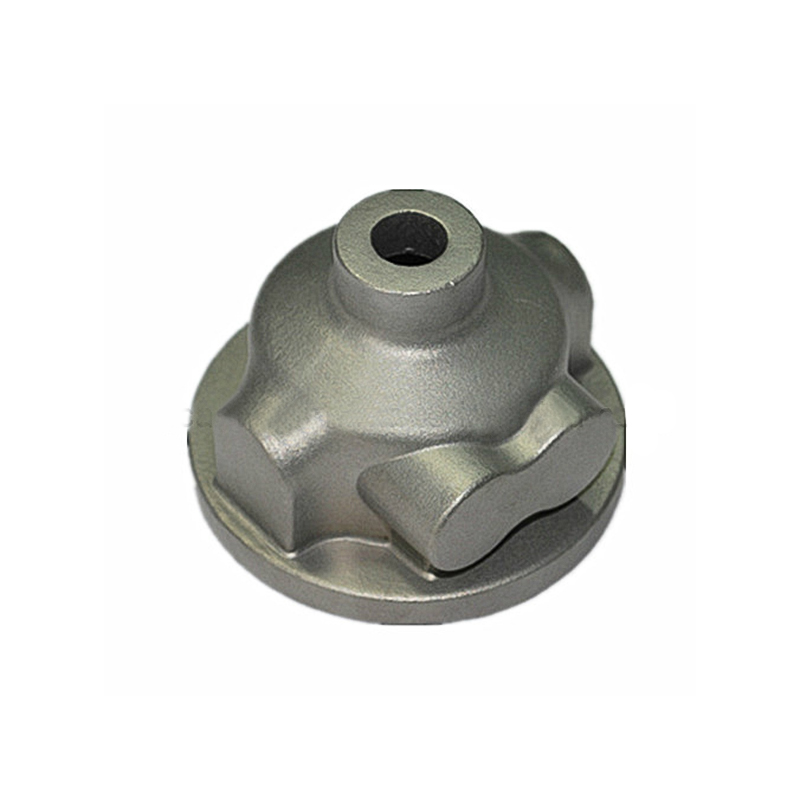 Części zaworów do precyzyjnego odlewania piasku Korpusy zaworów odlewane w piasku wykończone wewnętrzną obróbką CNC, dzięki czemu zapewniają niezawodne osadzanie i uszczelnianie w układach płynowych. Jako końcowy przykład usługi od rysunku do gotowej części, pokazano, w jaki sposób odlewanie i obróbka mechaniczna łączą się w przypadku elementów pomp i zaworów. Zobacz produkt →
Jeśli Twój projekt wymaga odlewanych lub kutych elementów metalowych, nasz zespół pod adresem Ningbo Yifei Machinery Parts Co., Ltd. z przyjemnością przejrzymy Twoje rysunki i polecimy najbardziej opłacalny proces dla Twojej objętości i zastosowania.
Nauka odlewania metalu oznacza zrozumienie łańcucha decyzji — procesu, stopu, formy, odlewania i wykończenia — oraz tego, jak każdy z nich kształtuje ostateczną część. Opanuj te podstawy, a będziesz mógł przyjrzeć się niemal każdemu metalowemu elementowi i zobaczyć znajdujący się w nim odlew. Jeśli wolisz, aby partner zajął się za Ciebie całym łańcuchem, od wykonania modelu po obrobione maszynowo, gotowe odlewy, po prostu prześlij nam swoje rysunki i pozwól naszemu doświadczeniu odlewniczemu zająć się resztą.
Wybrany wyświetlacz łożyska


Informacje kontaktowe
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Linki do produktów
Linki do produktów
- Części odlewnicze maszyn rolniczych
- Części do automatycznego odlewania
- Części odlewane z mosiądzu
- Odlewanie zęba łyżki i akcesoriów
- Części do odlewania kontenerów
- Części odlewów inwestycyjnych
- Części odlewnicze maszyn
- Części odlewnicze maszyn górniczych
- Części odlewnicze kolei i pociągów
- Części do odlewów piaskowych
- Tłoczenie i kucie części
- Części odlewnicze zaworów
Skontaktuj się z nami
Prawa autorskie ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Wszelkie prawa zastrzeżone
 Producenci niestandardowych odlewów ciśnieniowych
