


Informacje zwrotne

Autor: FTM
Date: Aug 26, 2026
Części do odlewów kolejowych i kolejowych: praktyczny przewodnik po materiałach, procesach i jakości
Na końcu długiej linii produkcyjnej na stole inspektora znajduje się wspornik ze staliwa. Wygląda poprawnie. Rysunek pokazuje właściwe wymiary, a wykończenie powierzchni wydaje się w porządku. Jednak komponent zmierza do wózka szynowego, gdzie będzie musiał stawić czoła latom wibracji, obciążeń udarowych i zmian temperatury. Jedna wewnętrzna wnęka, niewidoczna dla oka, po tysiącach cykli pracy może zamienić się w pęknięcie.
Oto wniosek poprzedzający szczegóły: części kolejowe i odlewy pociągów są bezpieczne tylko wtedy, gdy materiał, proces i dokumentacja współpracują ze sobą. Dostawca odlewów, który rozumie te trzy aspekty, dostarczy części, które przejdą zarówno testy mechaniczne, jak i audyt. W tym przewodniku wyjaśniono różnice, które należy poznać przed zakupem odlewanych lub kutych części do zastosowań kolejowych.
Co wyróżnia części do odlewów kolejowych i kolejowych
Odlewy kolejowe nie są zwykłymi odlewami przemysłowymi. Środowisko pracy czyni je bardziej wymagającymi. Komponenty takie jak części układu hamulcowego, obudowy sprzęgów, obudowy skrzyni biegów, wsporniki zawieszenia i wsporniki konstrukcyjne muszą być odporne na zmęczenie wysokocyklowe. Wytrzymują także deszcz, wilgoć, mgłę solną, kurz i ekstremalne temperatury od -40°C do znacznie powyżej 60°C na różnych rynkach. Wada, która byłaby tolerowana w statycznej części maszyny, może mieć krytyczne znaczenie dla życia pociągu.
Pierwszą praktyczną konsekwencją jest kontrola materialna. Części szyn często wymagają określonych właściwości mechanicznych, takich jak wytrzymałość na rozciąganie, granica plastyczności, wydłużenie i udarność. Odlewnia musi kontrolować skład chemiczny w wąskim zakresie i stosować odpowiedni cykl obróbki cieplnej. Bez tej dyscypliny ta sama geometria może zachowywać się bardzo różnie w zależności od partii.
Drugą konsekwencją jest identyfikowalność. Kupujący, integratorzy i inspektorzy kolei oczekują pełnej historii części. Obejmuje to numer wytopu, partię poddaną obróbce cieplnej, zapisy z inspekcji i wszelkie raporty o niezgodnościach. Z tego powodu rzetelny dostawca traktuje dokumentację jako produkt końcowy, a nie refleksję.
Procesy odlewania stosowane w przypadku części kolejowych i pociągów
Proces produkcji części kolejowej zależy od jej kształtu, rozmiaru, materiału i wymaganej wielkości produkcji. Większość zastosowań obejmuje cztery główne podejścia: odlewanie metodą traconą, odlewanie piaskowe, odlewanie ciśnieniowe i kucie. Każdy ma mocne strony i kompromisy.
Odlewanie inwestycyjne części szynowych
Odlewanie metodą traconego wosku, zwane także odlewaniem metodą traconego wosku, to dobry wybór w przypadku skomplikowanych części o drobnych szczegółach. Wsporniki, złącza, małe obudowy i komponenty z kanałami wewnętrznymi korzystają z kształtu bliskiego siatce, jaki wytwarza ten proces. Zamiast obrabiać złożony profil z litego bloku, odlewasz go w formie zbliżonej do ostatecznej, a następnie stosujesz obróbkę CNC tylko na krytycznych powierzchniach. Oszczędza to materiał i skraca czas realizacji. Nasza linia produktów obejmuje części kolejowe odlewane metodą traconą które są wykonane ze stali stopowej i stali nierdzewnej, z obróbką skrawaniem i obróbką powierzchniową, w razie potrzeby. Proces ten jest szczególnie przydatny w przypadku średnich i dużych ilości, gdzie liczy się spójność wymiarowa.
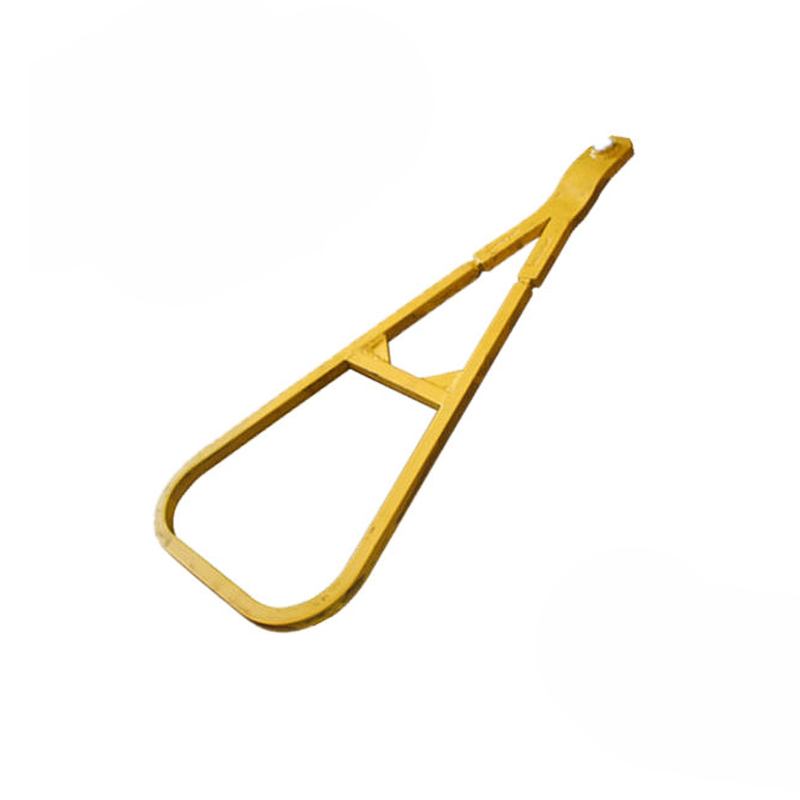 Producenci części kolejowych do odlewów niestandardowych, fabryka - Ningbo Hansheng Ningbo Hansheng Machinery Parts Co., Ltd. to chińscy producenci niestandardowych części kolejowych do odlewów inwestycyjnych i dostawcy części kolejowych do odlewów inwestycyjnych... Zobacz produkt →
Odlewanie piaskowe elementów konstrukcyjnych
Odlewanie piaskowe obsługuje większe elementy kolejowe, które nie wymagają drobnych szczegółów odlewania metodą traconego paliwa. Typowymi przykładami są obudowy przekładni, korpusy pomp, duże wsporniki i wsporniki konstrukcyjne. Koszt oprzyrządowania jest niższy, a proces działa dobrze w przypadku małych i średnich ilości. Wykończenie powierzchni jest bardziej szorstkie, a tolerancje szersze, dlatego większość części poddawana jest obróbce po odlaniu. Jeśli ten sam dostawca może obsłużyć zarówno odlewanie, jak i obróbkę skrawaniem, przejście od odlewu zgrubnego do gotowego elementu jest łatwiejsze do przeprowadzenia.
Odlewanie ciśnieniowe lekkich części
Odlewanie ciśnieniowe stosuje się, gdy część jest stosunkowo mała, a wielkość produkcji jest duża. Odlewy aluminiowe pojawiają się w oświetleniu szynowym, mechanizmach drzwi, wyposażeniu wnętrz i obudowach elektronicznych, gdzie liczy się redukcja masy. Proces zapewnia doskonałą powtarzalność i dobrą jakość powierzchni. Główną wadą jest wyższa początkowa inwestycja w oprzyrządowanie, co ma sens tylko wtedy, gdy uzasadnia to wielkość.
Kucie części kolejowych obciążonych wysokimi naprężeniami
Niektóre elementy kolei mają zbyt duże znaczenie dla bezpieczeństwa, aby w ogóle je odlewać. Sprzęgi, wahacze zawieszenia, elementy maźnic i części przekładni często wykorzystują kucie matrycowe, ponieważ kucie wyrównuje strukturę ziaren ze ścieżką obciążenia, zapewniając lepszą odporność na zmęczenie i wytrzymałość. Powszechne jest podejście hybrydowe: najpierw kuj stal stopową, następnie obrabiaj część do ostatecznych wymiarów i nałóż powłokę ochronną. Oferujemy części kolejowe kute i obrabiane maszynowo ze stali stopowej które przechodzą przez tę pełną trasę. Dla kupującego zaletą jest jeden dostawca zarządzający procesami kucia, obróbki cieplnej, obróbki skrawaniem i wykańczania.
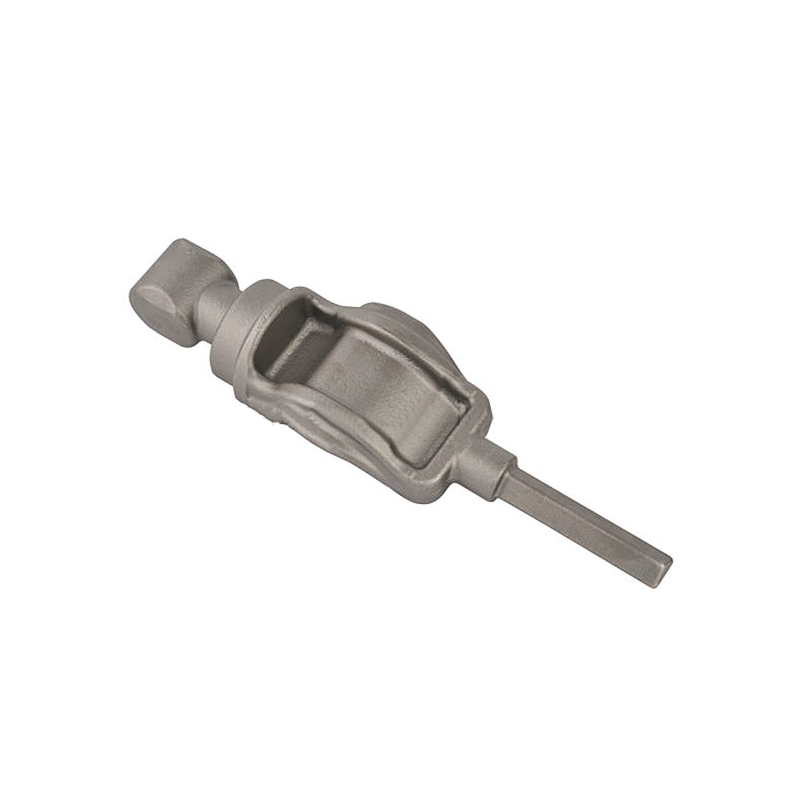 Niestandardowe kute części do obróbki stali stopowej / producenci części kolejowych, fabryka - Ningbo Hansheng Machinery Parts Co., Ltd. to chińscy producenci niestandardowych kutych części do obróbki stali stopowych / części kolejowych i producenci stali stopowych ... Zobacz produkt →
Materiały stosowane w częściach odlewniczych kolei
Wybór odpowiedniego materiału to połączenie konstrukcji mechanicznej, kosztów i praktyczności produkcji. Poniższa tabela podsumowuje powszechnie stosowane materiały stosowane w kolejnictwie i częściach odlewniczych pociągów.
| Materiał | Typowe zastosowanie | Dlaczego to działa |
|---|---|---|
| Stal węglowa | Wsporniki, części złączy, obudowy | Dobra wytrzymałość, spawalność, umiarkowany koszt |
| Stal stopowa | Przekładnie, elementy zawieszenia, części wózków | Wyższa wytrzymałość zmęczeniowa i odporność na zużycie |
| Stal nierdzewna | Okucia odporne na korozję, okucia zewnętrzne | Odporny na rdzę, chemikalia i warunki atmosferyczne |
| Aluminium | Lekkie wsporniki, elementy wewnętrzne | Zmniejsza wagę, dobra lejność |
| Żeliwo sferoidalne | Części hamulcowe, wsporniki konstrukcyjne | Łączy w sobie lejność z ciągliwością i odpornością na wstrząsy |
W praktyce w konstrukcyjnych odlewach kolejowych dominują stale węglowe i niskostopowe, ponieważ zapewniają właściwą równowagę wytrzymałości i wytrzymałości. Stal nierdzewna pojawia się tam, gdzie podstawowym wymaganiem jest odporność na korozję. Aluminium stosuje się tam, gdzie krytyczna jest oszczędność masy, np. w wyposażeniu wnętrz i obudowach elektroniki. Dostawca powinien być w stanie wyjaśnić kompromisy w liczbach: granica plastyczności, wydłużenie, twardość i energia uderzenia w temperaturze roboczej.
Wymagania dotyczące kontroli jakości i dokumentacji
Kontrola jakości części kolejowych rozpoczyna się od stopu i trwa na każdym etapie produkcji. Przychodzące certyfikaty materiałowe muszą odpowiadać określonej klasie. Należy zachować granice składu chemicznego, a właściwości mechaniczne należy sprawdzić po obróbce cieplnej. Typowe testy obejmują próbę rozciągania, próbę twardości i próbę udarności. W obszarach krytycznych często wymagane są badania nieniszczące, takie jak kontrola cząstek magnetycznych lub badania ultradźwiękowe.
Na szczególną uwagę zasługuje obróbka cieplna. Na tym etapie usuwane są wewnętrzne naprężenia odlewu i ustalana jest ostateczna mikrostruktura. Jeżeli specyfikacja obróbki cieplnej jest niewłaściwa lub obciążenie pieca jest zbyt duże, mogą powstać części o nierównej twardości lub naprężeniach szczątkowych. Poproś o pełną dokumentację obróbki cieplnej, w tym temperaturę i czas, i jeśli to możliwe, poszukaj dostawców, którzy łączą odlewanie i obróbkę cieplną we własnym zakładzie.
Dokumentacja i identyfikowalność są równie ważne jak sam odlew. W wielu projektach kolejowych nie można przyjąć części bez kompletnych dokumentów, nawet jeśli jest ona doskonała technicznie. Poszukaj dostawcy, który współpracuje z normą ISO9001 i może sporządzać zapisy dotyczące identyfikowalności partii. Dobrze zorganizowany producent poda łącznie liczbę wytopów, wyniki testów, wymiary kontrolne i szczegóły dotyczące obróbki powierzchni.
Jak wybrać dostawcę części do odlewów kolejowych i pociągów
Wybór dostawcy części do odlewów kolejowych i kolejowych nie polega tylko na porównaniu ofert. Prawdziwe pytanie brzmi, czy dostawca może kontrolować cały proces. Zacznij od sprawdzenia modelu lub oprzyrządowania matrycy, a następnie spójrz na topienie, odlewanie, obróbkę cieplną, obróbkę skrawaniem i wykańczanie. Dostawca posiadający te kroki może szybko reagować w przypadku pojawienia się problemów i może zapewnić Ci jeden odpowiedzialny punkt kontaktowy.
Zapytaj o tolerancję i poprzednie projekty kolejowe. Czy dostawca ma doświadczenie z gatunkiem materiału? Czy mogą osiągnąć wymagane wykończenie powierzchni i tolerancję wymiarową? Czy mają możliwości przeprowadzania wewnętrznych testów, czy też wszystko zlecają podmiotom zewnętrznym? Odpowiedzi powiedzą Ci, jakie ryzyko niesiesz.
Elastyczność wolumenowa jest również częścią decyzji. Niektóre programy kolejowe wymagają do testów jedynie kilkudziesięciu części prototypowych. Inni potrzebują regularnych, wielotysięcznych partii produkcyjnych. Idealny dostawca może obsłużyć jedno i drugie bez zmiany systemu jakości. Fabryka posiadająca doświadczenie w produkcji komponentów dla rolnictwa, motoryzacji i górnictwa zapewnia szersze zrozumienie zastosowań wymagających dużych obciążeń, a wiedzę tę można przenieść bezpośrednio na części kolejowe.
Odlewy kolejowe i kolejowe nie mogą być traktowane jako odlewy towarowe. Działają w środowisku, w którym obowiązują rygorystyczne standardy dotyczące zmęczenia, uderzeń, korozji i kontroli. Kluczem do bezpiecznej i ekonomicznej części jest połączenie doboru materiału, kontroli procesu i pełnej dokumentacji. Gdy znajdziesz dostawcę, który może odlać lub wykuć część, poddać ją obróbce mechanicznej, poddać obróbce powierzchni i dostarczyć pełną dokumentację, nie kupujesz tylko komponentu; kupujesz pewność siebie. Jasno zdefiniuj swoje wymagania, zweryfikuj możliwości dostawcy i zbuduj długoterminową relację opartą na identyfikowalnej jakości.
Wybrany wyświetlacz łożyska


Informacje kontaktowe
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Linki do produktów
Linki do produktów
- Części odlewnicze maszyn rolniczych
- Części do automatycznego odlewania
- Części odlewane z mosiądzu
- Odlewanie zęba łyżki i akcesoriów
- Części do odlewania kontenerów
- Części odlewów inwestycyjnych
- Części odlewnicze maszyn
- Części odlewnicze maszyn górniczych
- Części odlewnicze kolei i pociągów
- Części do odlewów piaskowych
- Tłoczenie i kucie części
- Części odlewnicze zaworów
Skontaktuj się z nami
Prawa autorskie ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Wszelkie prawa zastrzeżone
 Producenci niestandardowych odlewów ciśnieniowych
