


Informacje zwrotne

Autor: FTM
Date: Sep 02, 2026
Części odlewane z piasku: proces, materiały, tolerancje i kwestie związane z zakupem
Poproś trzy odlewnie o wycenę tego samego korpusu zaworu o masie 30 kg, a często otrzymasz trzy różne ceny, trzy różne obietnice tolerancji i trzy różne założenia dotyczące naddatku na obróbkę. To nie jest nieostrożność; dzieje się tak, ponieważ „odlewanie piaskowe” obejmuje kilka systemów formierskich o bardzo różnych możliwościach. Krótka odpowiedź dla kupujących jest następująca: części odlewane w piasku są zwykle najbardziej opłacalną drogą do uzyskania solidnych, średnich i dużych komponentów metalowych w małych i średnich ilościach, pod warunkiem, że system formowania, stopień tolerancji i plan kontroli są od początku dopasowane do części.
Ekonomia wyjaśnia dlaczego. Forma piaskowa kosztuje ułamek matrycy metalowej, w procesie można stosować prawie każdy stop, a praktyczny rozmiar mierzony jest w tonach, a nie w kilogramach. Kompromisem są luźniejsze tolerancje odlewu i bardziej chropowata powierzchnia, w obu przypadkach można to osiągnąć poprzez naddatki na obróbkę i jasną specyfikację.
Co liczy się jako część odlewu piaskowego?
Część odlewana w piasku to dowolny element metalowy ukształtowany przez wlanie stopionego metalu do formy wykonanej ze sprasowanego, związanego piasku uformowanego wokół wzoru wielokrotnego użytku. Rdzenie, czyli kształtki piasku umieszczone wewnątrz wnęki, tworzą wewnętrzne kanały i wgłębienia, dlatego proces dobrze radzi sobie ze złożonością: korpusy zaworów z drogami przepływu, obudowy silników z komorami chłodzącymi, połączenia rurowe z otworami wewnętrznymi i obudowy przekładni z żebrowanymi ściankami.
Wybór stopów jest szeroki: żeliwo szare i sferoidalne, stale węglowe i niskostopowe, stal nierdzewna, aluminium i stopy miedzi, takie jak mosiądz i brąz. Gotowe komponenty ważą od kilkuset gramów do wielu ton. Dwie cechy definiują produkt w stanie odlanym. Dokładność wymiarowa zazwyczaj mieści się w granicach tolerancji odlewania ISO 8062 od CT9 do CT13, w zależności od systemu formierskiego i rozmiaru części, a powierzchnia ma teksturę piasku formierskiego. Dlatego powierzchnie uszczelniające, otwory i powierzchnie kołnierzy wymagają naddatku na obróbkę zaprojektowanego na etapie rysowania i wykończonego przez cięcie.
Jak proces kształtuje część i jej koszt
Kolejność jest łatwa do wykonania: zbuduj wzór, uformuj wokół niego połówki formy, ustaw dowolne rdzenie, złóż formę, zalej, ostudź, wytrząśnij, następnie odetnij bramki i nadstopnice i oczyść odlew. Z komercyjnego punktu widzenia liczy się to, gdzie faktycznie decyduje się o jakości i koszcie. Jakość wzoru i konstrukcja linii podziału stanowią podstawę dokładności wymiarowej. Bramkowanie i wznoszenie określają, czy metal solidnie zestala się, czy też zachowuje porowatość skurczową. Szybkość chłodzenia wpływa na strukturę ziaren, a w przypadku odlewów stalowych na konieczność obróbki cieplnej. Każdy dodatkowy rdzeń, zaostrzona tolerancja lub obrobiona powierzchnia czołowa zwiększają koszty gdzieś w łańcuchu, dlatego rysunki sprawdzone przez inżyniera odlewnika często są tańsze, a nie droższe.
Szczegółowy opis tworzenia wzorów, formowania, odlewania i wybijania znajduje się w tym szczegółowym wyjaśnieniu jak działa odlewanie piaskowe i jakie części wytwarza .
Systemy formowania: dlaczego odlewanie w piasku nie jest jednym procesem
Kiedy dostawca wycenia części do odlewów piaskowych, cena i możliwa do osiągnięcia precyzja zależą w dużym stopniu od systemu formowania stojącego za numerem. Zielony piasek połączony z gliną i wodą to koń pociągowy w branży: szybki, nadaje się do ponownego użycia i najtańszy w przeliczeniu na formę, co pasuje do prostszych części w większych ilościach. Krzemian sodu, często nazywany piaskiem szkła wodnego, utwardza się w twardą, stabilną wymiarowo formę i jest szeroko stosowany do odlewów stalowych. Furan i inne piaski z żywicy niewypalanej utwardzają się chemicznie w temperaturze pokojowej, dobrze zachowują swój kształt i poprawiają wykończenie większych, bardziej skomplikowanych odlewów. Piasek licowy związany z zolem krzemionkowym dodatkowo uszlachetnia powierzchnię formy i zmniejsza ilość materiału pozostałego do obróbki.
Praktyczna zasada jest następująca: im bardziej wymagająca jest geometria lub tolerancja, tym większe znaczenie ma system formowania. Odlewnia obsługująca kilka systemów może dopasować metodę do części, zamiast zmuszać każde zadanie do wykonania w jednej linii, a o tę elastyczność warto zapytać przed porównaniem ofert.
| System formowania | Typowa tolerancja (ISO 8062) | Typowa powierzchnia po odlewie | Najlepiej nadaje się do |
|---|---|---|---|
| Zielony piasek (z dodatkiem gliny) | Formowanie ręczne CT11-CT13; Formowanie maszynowe CT9-CT11 | Około Ra 12,5-25 mikronów | Prostsze części w większych ilościach przy najniższym koszcie formy |
| Piasek krzemianowo-sodowy (szkło wodne). | CT10-CT12 | Około Ra 12,5-25 mikronów | Odlewy stalowe i większe części wymagające mocnych, stabilnych form |
| Piasek z żywicy furanowej i niespieczonej | CT9-CT11 | W przybliżeniu Ra 6,3-12,5 mikrona | Większe lub bardziej skomplikowane odlewy w małych i średnich partiach |
| Piasek licowy związany zolem krzemionkowym | CT8-CT10 | W przybliżeniu Ra 6,3-12,5 mikrona, finer texture | Części wymagające dokręcenia wykończenia i naddatku na obróbkę |
Gdzie części odlewane z piasku zarabiają na utrzymanie
Elementy sterujące zaworami i płynami
Urządzenia ciśnieniowe są naturalnym rozwiązaniem. Części zaworów ze stali stopowej odlewane w piasku, takie jak korpusy, pokrywy i zamknięcia, opuszczają formę z dużym zapasem i są wykańczane poprzez obróbkę CNC powierzchni uszczelniających i powierzchni kołnierzy, gdzie najważniejsze jest utrzymanie ciśnienia i kontrola wycieków. Odlew przenosi ładunek; obróbka zapewnia precyzję.
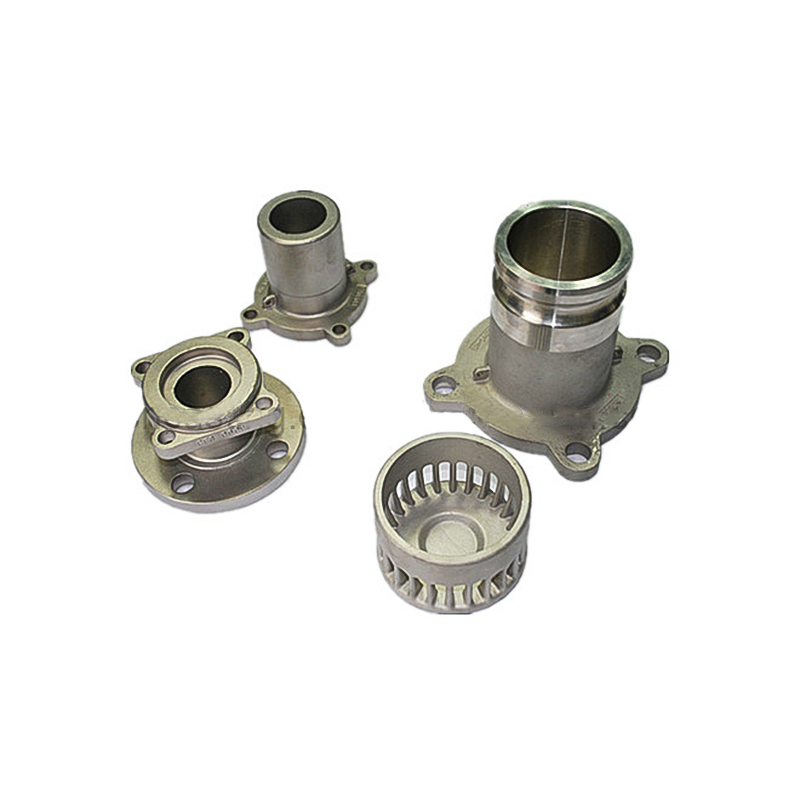 Części zaworów odlewanych w piasku ze stali stopowej Korpusy zaworów, pokrywy i zamknięcia odlewane w piasku z uszczelnieniami i powierzchniami kołnierzy wykonanymi na maszynie CNC, łączące wytrzymałość odlewu z precyzją obróbki wymaganą do utrzymania ciśnienia i kontroli wycieków. Zobacz produkt →
Ogólne maszyny i przenoszenie mocy
Odlewane piaskowo cylindry, części silników, pokrywy łożysk, wały kołnierzowe i obudowy przekładni wykorzystują swobodę procesu w zakresie grubości ścianek i całkowitego rozmiaru, podczas gdy obróbka skrawaniem zapewnia tolerancję otworów i powierzchni czołowych. Również w tym przypadku opłaca się własna obróbka i powlekanie, ponieważ w przypadku obsługi pomiędzy różnymi dostawcami często traci się tolerancję i czas realizacji.
 Obróbka cylindra odlewniczego w piasku Cylindry hydrauliczne odlewane w piasku wykończone w procesie obróbki wewnętrznej zapewniają tolerancję otworów i powierzchni czołowych, oferując elastyczność w zakresie grubości i rozmiaru ścianek do zastosowań w silnikach, skrzyniach biegów i ciężkim sprzęcie. Zobacz produkt →
Sprzęt morski, budowlany i rolniczy
Stalowe odlewy piaskowe do sprzętu morskiego, części połączeń rurowych, elementów motocykli i części maszyn rolniczych uzupełniają listę: zastosowania, które wymagają wytrzymałości, powłok ochronnych i niezawodnych właściwości mechanicznych bardziej niż wykończenia kosmetycznego. W przypadku ciężkiego sprzętu ta sama logika dotyczy części zużywalnych i elementów montażowych.
 Stalowe odlewy piaskowe do sprzętu morskiego Wytrzymałe stalowe odlewy piaskowe do sprzętu morskiego i części połączeń rurowych, odpowiednie do zastosowań wymagających powłok ochronnych i niezawodnych właściwości mechanicznych, a nie wykończenia kosmetycznego. Zobacz produkt →
Ogólna zasada jest taka, że jeśli część jest żelazna, cięższa niż kilka kilogramów lub potrzebna jest w ilościach, które nie uzasadniają stosowania twardych narzędzi, na pierwszą wycenę zasługuje odlew w piasku.
Porównanie odlewania piaskowego z odlewaniem ciśnieniowym i odlewaniem inwestycyjnym
Wniosek pierwszy: wybierz odlewy piaskowe pod kątem wielkości, stopów żelaza i małych i średnich objętości; wybrać odlewanie ciśnieniowe cienkościennych części nieżelaznych w dużych ilościach; i wybieraj odlewy inwestycyjne, gdy wąskie tolerancje i drobne szczegóły uzasadniają wyższą cenę jednostkową. Żaden z tych trzech nie jest uniwersalnie lepszy, ponieważ rozwiązuje różne problemy.
Do odlewania ciśnieniowego wykorzystuje się stałą matrycę stalową, więc oprzyrządowanie jest drogie, ale koszt jednostkowy gwałtownie spada przy wolumenie; jest w dużej mierze ograniczony do stopów aluminium, cynku i miedzi oraz do rozmiarów części pasujących do maszyny. Odlewanie metodą traconą pozwala uzyskać elementy o kształcie zbliżonym do netto z drobnymi szczegółami, ale proces woskowania i ceramiki kosztuje więcej w przeliczeniu na sztukę. Odlew piaskowy znajduje się po przeciwnej stronie: minimalne inwestycje w oprzyrządowanie, prawie nieograniczony wybór stopów i duży zakres rozmiarów, z luźniejszą precyzją odlewu, którą obróbka odzyskuje na powierzchniach funkcjonalnych. Wiele programów zaopatrzeniowych wykorzystuje wszystkie trzy obok siebie, przypisując odlewy piaskowe do ram, obudów i korpusów zaworów, odlewy metodą traconą do złożonych mniejszych komponentów i odlewy ciśnieniowe do wielkoseryjnego sprzętu aluminiowego.
Co potwierdzić przed podpisaniem zamówienia na odlew piaskowy
Różnica między porządkiem gładkim a problematycznym zwykle pojawia się w specyfikacji, a nie w metalu. Zanim zwiążesz się z dostawcą, ustal następujące kwestie:
- Stopień tolerancji i naddatek na obróbkę. Nazwij normę, na przykład ISO 8062, i stopień tolerancji na rysunku, a także zaznacz, które powierzchnie są obrabiane, aby oferty były rzeczywiście porównywalne.
- System formowania i spoiwo. Zapytaj, czy wycena zakłada zielony piasek, krzemian sodu, żywicę lub piasek licowy zolem krzemionkowym; wybór zmienia zarówno cenę, jak i możliwe do uzyskania wykończenie.
- Weryfikacja materiału. Określ standard stopu, wymagaj mechanicznego paska testowego dla każdego wytopu i poproś o raportowanie składu chemicznego.
- Zakres kontroli. Uzgodnij kontrolę wymiarową i kryteria wizualne, a także badania cząstek magnetycznych lub ultradźwiękowe w obszarach utrzymujących ciśnienie lub obszarach o krytycznym znaczeniu dla bezpieczeństwa.
- Zakres po castingu. Należy podać, kto wykonuje obróbkę cieplną, obróbkę skrawaniem, powlekanie i malowanie oraz jakie dokumenty, takie jak raporty wymiarowe i certyfikaty materiałowe, są dostarczane wraz z towarami.
- Zatwierdzenie pierwszego artykułu. Próbka zatwierdzona zgodnie z rysunkiem zapobiega większości sporów w dalszej części partii.
Współpraca z niestandardowym dostawcą odlewów piaskowych
Odlewanie w piasku nagradza dostawców, którzy traktują to jako proces, który należy opracować, a nie tylko wylać, a oznaki są łatwe do wykrycia: dostawca pyta o obciążenie robocze i środowisko pracy części, proponuje system formowania zamiast czekać, aż zostanie on nazwany, i cytuje obróbkę i powlekanie w ramach tego samego planu. Od 2003 roku Ningbo Hansheng Machinery Parts Co., Ltd., działająca również jako Ningbo Yifei Machinery Parts Co., Ltd. , dostarczała niestandardowe odlewy i odkuwki z fabryki o powierzchni 5000 metrów kwadratowych w Ningbo w Chinach, działającej w ramach systemu zapewnienia jakości ISO 9001, przy czym obróbka skrawaniem, obróbka cieplna i powlekanie powierzchni wykonywane są we własnym zakresie, a większość produktów jest eksportowana do Europy i Ameryki Północnej.
Jeśli zaopatrujesz się w części do odlewów piaskowych, najskuteczniejszym punktem wyjścia jest rysunek z wyraźnie zaznaczonymi tolerancjami, ilościami i szczegółami zastosowania. Kompetentny dostawca przekaże w odpowiedzi zalecany system formowania, plan obróbki i wycenę, którą można porównać linijka po linijce, a to porównanie pozwala znaleźć prawdziwe oszczędności.
Wybrany wyświetlacz łożyska


Informacje kontaktowe
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Linki do produktów
Linki do produktów
- Części odlewnicze maszyn rolniczych
- Części do automatycznego odlewania
- Części odlewane z mosiądzu
- Odlewanie zęba łyżki i akcesoriów
- Części do odlewania kontenerów
- Części odlewów inwestycyjnych
- Części odlewnicze maszyn
- Części odlewnicze maszyn górniczych
- Części odlewnicze kolei i pociągów
- Części do odlewów piaskowych
- Tłoczenie i kucie części
- Części odlewnicze zaworów
Skontaktuj się z nami
Prawa autorskie ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Wszelkie prawa zastrzeżone
 Producenci niestandardowych odlewów ciśnieniowych
